Дневник создания подвески Carver для серфскейта. Часть вторая
Дата публикации:
Нил Карвер | Обновлено: 27 февраля 2023 года
Производство хорошей скейтбордической подвески — ручная работа. В самом буквальном смысле. В ней участвуют до 27 мастеров из разных отраслей, и всем им нужно действовать слаженно, чтобы в итоге получилось что-то, способное выдержать те издевательства, которые мы называем хорошим катанием. В конце первой части дневника мы остановились на готовых мастер-моделях и изготовлении модельной плиты — оснастки для литья в песчаные формы. Во второй части начнём с самого литья и пройдём вместе с нашими деталями весь путь до готовой подвески.
Основы литья
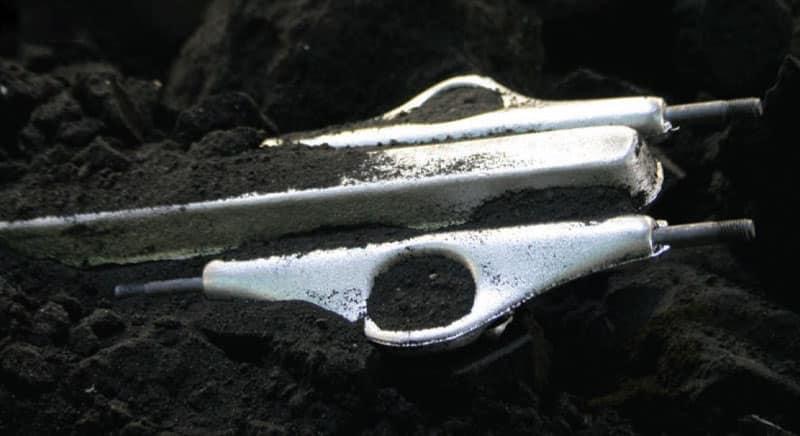
Отлить скейтбордическую подвеску можно несколькими способами. Самый старый — литьё в песчаные формы — появился ещё в Месопотамии, примерно в 3300 году до нашей эры. Модельную плиту вдавливают в два блока влажного песка, а затем в оставшиеся отпечатки заливают расплавленный металл. Другой, более современный способ — литьё в стальные или чугунные формы.
Вокруг этого способа много путаницы: в ход идут названия «литьё под давлением», «инжекционное литьё», «литьё в постоянные формы». Некоторые зарубежные производители давно уверяют, что результат получается ничуть не хуже. Но любой, кто разбирается в литье, знает: это очень далеко от правды. Литьё под давлением действительно даёт очень чистую поверхность. Именно так сегодня делают многие из самых гладких и красивых импортных деталей подвесок. Но у этого способа есть серьёзные проблемы. При всей аккуратности поверхности он требует специальных сплавов — сочетаний двух или нескольких металлов, у которых вместе появляются свойства, отсутствующие у каждого по отдельности. Например, нержавеющая сталь — это сплав железа с небольшим количеством углерода и хрома. Она твёрже, не магнитится и не ржавеет, то есть заметно отличается от железа, из которого в основном состоит. С алюминиевыми сплавами та же история.
В алюминиевых сплавах для литья под давлением должно быть больше железа, иначе металл будет припаиваться или прилипать к стальной форме. К сожалению, это уменьшает пластичность — способность алюминия изгибаться, прежде чем сломаться. Получается твёрдая, но хрупкая деталь. Такие сплавы обычно обозначают как 360 или 380. Они относятся к тому же семейству, что и 356, но стоят гораздо дешевле и не поддаются упрочняющей термообработке. А вот в сплаве 356, который используют для литья в песчаные формы, больше магния: он даёт прочность и позволяет упрочнять алюминий термообработкой. В нём есть и кремний, благодаря которому металл хорошо течёт при температуре на целых 200 °F — примерно на 110 °C — ниже, чем при литье под давлением. Это не даёт выгорать магнию, столь важному для последующего упрочнения.
При термообработке алюминиевые детали нагревают в огромных печах до 950 °F — примерно 510 °C — и выдерживают строго определённое время, почти девять часов. Затем их быстро охлаждают в воде. Это меняет кристаллическую микроструктуру металла и повышает его прочность и способность изгибаться. После закалки детали снова нагревают, теперь до 350 °F — примерно 177 °C — ещё на пять часов. Этот этап называется старением и доводит сплав до окончательного состояния T6. Так получается сочетание твёрдости и пластичности, которое мы считаем идеальным для прочной, долговечной подвески.
Литьё в постоянные формы, или кокиль, похоже на литьё в песок: расплавленный алюминий так же вручную заливают в форму, и он заполняет её под собственным весом. Только форма сделана из стали, а не из песка. Поверхность выходит не такой гладкой, как при литье под давлением, и сам процесс идёт медленнее. Зато результат глаже, чем после литья в песок, и здесь тоже можно использовать сплав 356. Этот способ дороже и капризнее песчаного литья, но, когда всё отлажено, на доводку поверхности уходит меньше денег.
На днях мы были в местном литейном цехе. Его владелец рассказывал, что многие бренды подвесок, с которыми он работает, недовольны зарубежным производством: и хрупким металлом, и растущими ценами. Теперь они пытаются вернуть производство в США. По его словам, эти компании потратили немало денег, чтобы перевезти оснастку домой, рассчитывая использовать её здесь. Но вместо обещанных кокилей им приехала оснастка для литья под давлением, сделанная под конкретные зарубежные машины. Здесь она оказалась бесполезной.
Урок, который снова и снова преподаёт зарубежное производство: остерегайтесь старого трюка с подменой. Вам обещают одни материалы и технологии, а на деле используют дешёвые заменители. Теперь многие компании спешно переделывают оснастку и на собственном опыте узнают, что далеко не все литые подвески одинаковы.
Остывшие литые вешалки извлекают из песчаных форм.
Четверг, 25 августа 2011 года
Если вы знакомы с Грегом Фальком, основателем и президентом Carver, то знаете: первое, что он делает, когда вы приезжаете на фабрику, — показывает свои станки. В мастерской рядами стоят восстановленные старые американские сверлильные станки Walker-Turner. Каждый настроен на свою операцию. Сегодня из литейного цеха приезжает партия деталей. Наши мастера одну за другой устанавливают их в новые кондукторы, которые удерживают детали под нужными углами, пока в них сверлят отверстия под кингпин, пивот-кап и крепёж. Эти приспособления сделаны специально для нас из обработанных и сваренных стальных пластин. Мы проверили их ещё несколько недель назад, готовясь к этому дню. Один из кондукторов нужен для новой операции: убрать литейный шов с пивота вешалки. У любой литой вешалки с обратным кингпином этот шов проходит вдоль пивота. Поэтому почти всегда пивот либо получается чуть некруглым после шлифовки, либо на нём остаётся выступающий шов, который мешает точной посадке в пивот-капе. В итоге он либо заедает, либо люфтит. Ни то ни другое катанию не помогает. Грег придумал способ обработки, после которого пивот становится идеально круглым и точно садится в пивот-кап. Здорово наконец увидеть эту технологию в работе. Литая подвеска с таким же точным пивотом, как у дорогой подвески, выточенной на станке с ЧПУ!
Литейные швы на вешалках шлифуют вручную, деталь за деталью.
Четверг, 1 сентября 2011 года
Первая партия деталей прошла механическую обработку. Сегодня они отправляются в печи для термообработки в центре Лос-Анджелеса. Это один из важнейших этапов: сразу после литья сплав 356 довольно мягкий. Чтобы его упрочнить, детали нужно много часов выдерживать при 950 °F — примерно 510 °C, — а затем закалить в воде. Прелесть сплава 356 в том, что его можно довести ровно до нужной твёрдости. Достаточной, чтобы выдерживать всё, что скоро достанется подвеске, но не настолько высокой, чтобы металл стал хрупким. Именно хрупкость — главный недостаток дешёвых сплавов для литья под давлением, из которых делают подвески за рубежом.
Пятница, 9 сентября 2011 года
После термообработки детали везут на финишную обработку. Их загружают в огромные ванны с резиновой футеровкой, наполненные водой и керамическими камнями. Эти массивные установки VibraHone соединены с моторами, которые заставляют их сильно вибрировать. Камни трутся о детали подвесок, словно галька на пляже: постепенно убирают шероховатость песчаного литья и оставляют гладкую матовую поверхность. Шум такой, что потом звенит в ушах! Обработка может занять до пяти часов. Когда детали становятся гладкими, их вынимают, отделяют от камней и снова складывают в бочки, чтобы отвезти в расположенный неподалёку цех порошковой окраски.
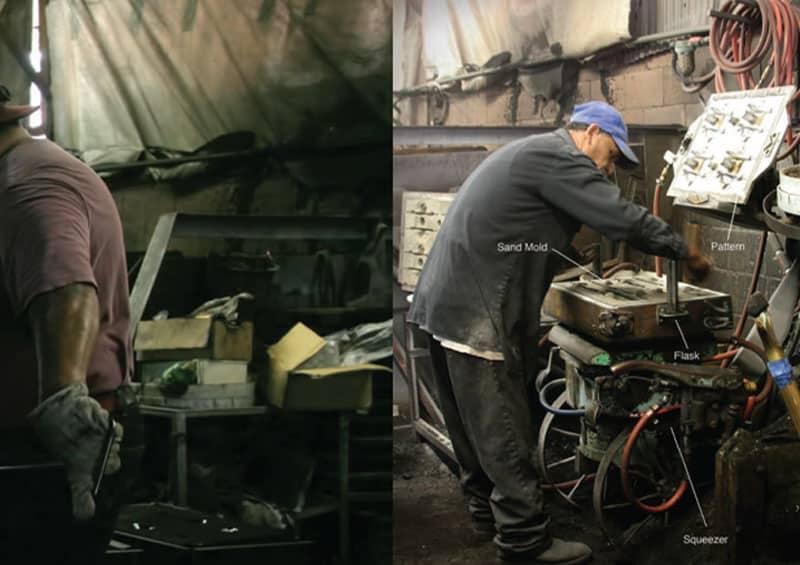
Оси аккуратно укладывают вручную в песчаную форму на формовочном прессе.
Указывая свой адрес электронной почты, вы соглашаетесь получать письма от Concrete Waves. Мы уважаем вашу конфиденциальность. Отписаться можно в любой момент.
Пятница, 19 августа 2011 года
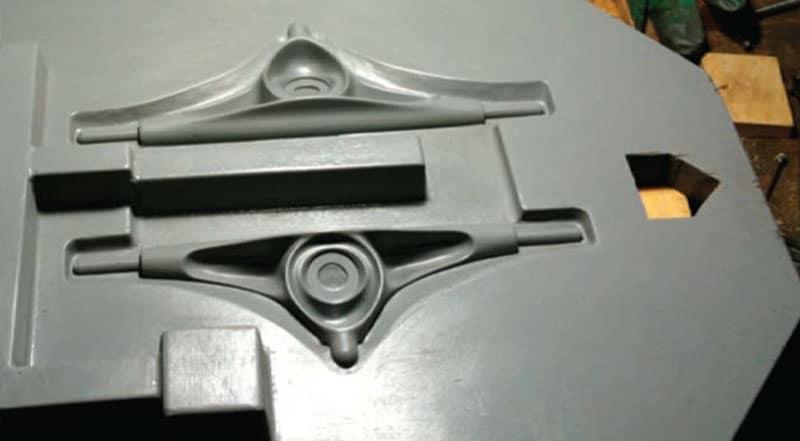
Сегодня мы в литейном цехе. Это огромное здание, где всё почернело от маслянистой пыли, висящей в воздухе. Печи непрерывно ревут. Над горами остывающих форм из чёрного песка поднимается пар. Будто попал в дантовский ад на заре промышленной революции. У формовочного пресса — пневматического устройства, которое плотно утрамбовывает песок, — литейщик берёт модельную плиту с формами деталей подвески и две опоки: короба без дна. Он набивает их специальной смесью влажного песка и глины, прижимая её к плите. В каждой половине остаётся отпечаток будущей детали. Затем модельную плиту вынимают, а обе половины песчаной формы снова соединяют. Другой мастер заливает в полости алюминий, нагретый до 1380 °F — примерно 749 °C, — пока металл не начинает переливаться через литниковые отверстия. Когда отливки остывают, их вылавливают стальными крюками из дымящихся песчаных блоков. Детали отпиливают от «ёлок» — так называют общую отливку, в которой они похожи на ветви дерева. Затем места подвода металла зашлифовывают заподлицо, а швы по линии разъёма формы вручную стачивают до гладкости.
Четверг, 1 сентября 2011 года
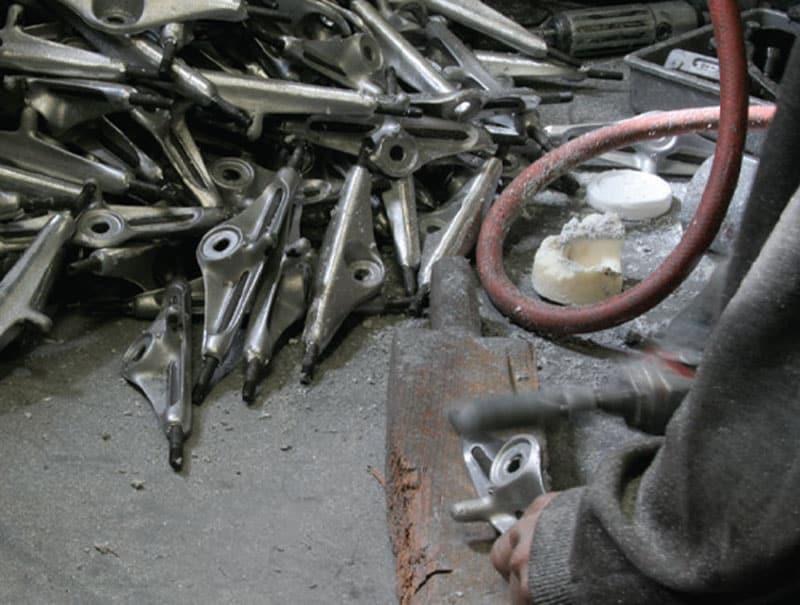
Литейные швы на вешалках шлифуют вручную, деталь за деталью.
Четверг, 1 сентября 2011 года
Первая партия деталей прошла механическую обработку. Сегодня они отправляются в печи для термообработки в центре Лос-Анджелеса. Это один из важнейших этапов: сразу после литья сплав 356 довольно мягкий. Чтобы его упрочнить, детали нужно много часов выдерживать при 950 °F — примерно 510 °C, — а затем закалить в воде. Прелесть сплава 356 в том, что его можно довести ровно до нужной твёрдости. Достаточной, чтобы выдерживать всё, что скоро достанется подвеске, но не настолько высокой, чтобы металл стал хрупким. Именно хрупкость — главный недостаток дешёвых сплавов для литья под давлением, из которых делают подвески за рубежом.
Пятница, 9 сентября 2011 года
После термообработки детали везут на финишную обработку. Их загружают в огромные ванны с резиновой футеровкой, наполненные водой и керамическими камнями. Эти массивные установки VibraHone соединены с моторами, которые заставляют их сильно вибрировать. Камни трутся о детали подвесок, словно галька на пляже: постепенно убирают шероховатость песчаного литья и оставляют гладкую матовую поверхность. Шум такой, что потом звенит в ушах! Обработка может занять до пяти часов. Когда детали становятся гладкими, их вынимают, отделяют от камней и снова складывают в бочки, чтобы отвезти в расположенный неподалёку цех порошковой окраски.
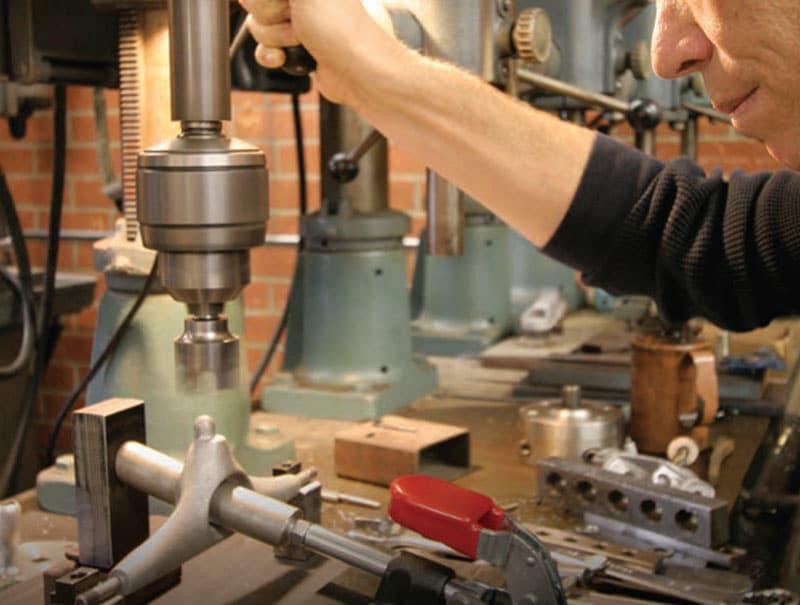 Грег
Фальк экспериментирует с приспособлением для точной обработки пивотов.
Вторник, 13 сентября 2011 года
В цехе порошковой окраски оси сначала закрывают защитной маской. Затем все детали развешивают на крюках подвесного конвейера. Пока они едут мимо, двое опытных маляров распыляют с обеих сторон заряженный чёрный порошок. После этого детали опять отправляются в печь. При 400 °F — примерно 204 °C — порошок плавится и образует покрытие на поверхности.
В отличие от обычной покраски, порошковое нанесение обходится совсем без летучих испарений. Получается покрытие, которое бережнее к окружающей среде и гораздо прочнее обычной краски из распылителя. Даже печи работают на природном газе, который сгорает чисто. Процесс настолько чистый, что Агентству по охране окружающей среды США даже не приходится его регулировать. Когда детали остывают, каждую заворачивают в бумагу, как конфету, укладывают в коробки и возвращают на нашу фабрику.
Пятница, 16 сентября 2011 года
Когда готовые детали приезжают на фабрику, первыми распаковывают базы. В каждую по очереди запрессовывают кингпин класса прочности Grade 8. Для этого используют шеститонный гидравлический пресс Denison — ещё один классический американский станок из коллекции Грега. Затем базы укладывают на тележки и везут к сборочному столу. Здесь другой мастер по одной устанавливает в них пивот-капы, надевает на кингпин чашечную шайбу и яркий нижний уретановый бушинг. Потом ставит вешалку и закрепляет её верхним бушингом, плоской шайбой и гайкой. Готовые подвески снова отправляются на тележки. Дальше их либо ставят на доски, либо упаковывают в коробки: одни поедут в ваш местный скейтшоп, другие вы купите в интернете, и они приедут прямо к вам домой. А дальше — только под горку.
Данную статью я нашел в интернете, как вы поняли она описывает историю создания подвесок C5 (самые последние, а не первые CX), но по каким то причинам её оригинальный источник удалили и теперь он доступен только на web архиве, да и там на днях грохнулся. Не знаю, может это связано что Carver стал активно рассказывать про свою 30 летнюю историю сам, может в статье наговорил лишнего, но вот так. Короче любители теории заговора - велкам!
Последнее обновление: 18.10.2026 / 10:10
Выделите текст и нажмите Ctrl + Enter